豆浆机轴承应用与选型指南
- 应用行业
- 豆浆机 / 厨房小家电
- 工况类型
- 高温蒸汽、冲击负载、食品接触
- 转速范围
- ≤ 28000 rpm
- 负载类型
- 间歇冲击、打浆负载
- 温度范围
- -20℃ ~ +140℃
- 推荐轴承
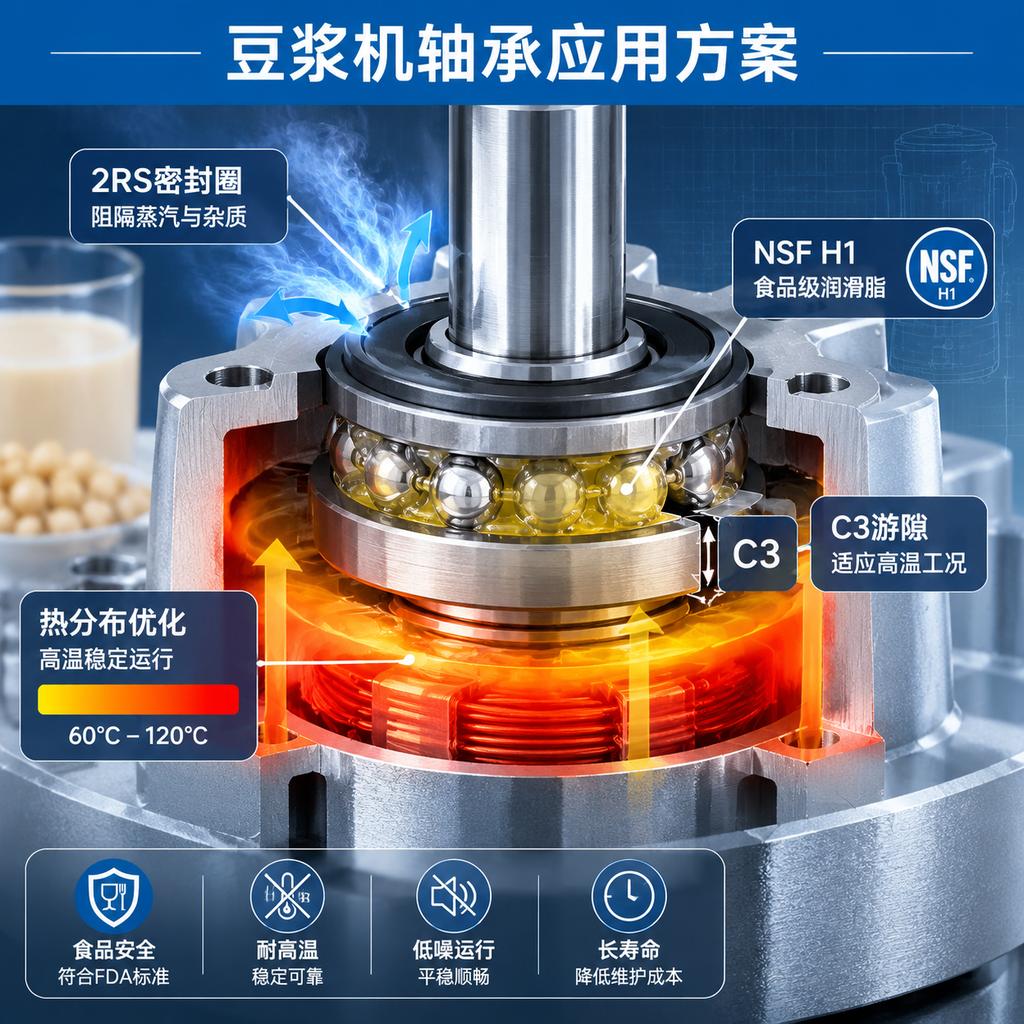
- 精密深沟球、2RS双密封
- 润滑方式
- NSFH1食品级高温脂
- 密封要求
- 100% 2RS防蒸汽密封
豆浆机轴承应用与选型指南
高温蒸汽、冲击负载、食品接触三大挑战。精准选型确保长期可靠与食品安全。
核心工况与失效痛点
四层递进式工况压力:高温蒸汽环境、间歇冲击负载、厨房潮湿、食品接触风险
三类产品方案选型
传统交流 / 无刷静音 / 破壁高端,不同产品形态的精准配置
• 轴承:62 系微型深沟球
• 游隙:C3 双密封
• 核心需求:性价比、防蒸汽
• 轴承:P6 精密深沟球
• 游隙:C3 双密封
• 核心需求:低噪音、高耐久
• 轴承:P6 精密/陶瓷混合
• 游隙:C3 双密封
• 核心需求:超高速、耐冲击
• 游隙:C3 统一标准
• 密封:2RS 强制规范
• 脂:NSFH1 食品级必选
关键选型参数详解
精度 / 游隙 / 密封 / 润滑脂 / 保持架 / 温升六大参数决定可靠性
| 参数维度 | 豆浆机标准 | 核心理由 | 禁用方案 |
|---|---|---|---|
| 精度等级 | 入门 P0 / 主流 P6 | P0 成本优先;P6 控制噪音振动 | 不推荐 P5/P4(成本增 20-30%,用户感受无差异) |
| 游隙选择 | 全部 C3 | 高温膨胀 100℃+,C3 预留膨胀空间;C0 会卡死 | 严禁 C0 游隙(温升后变负游隙,引发发热卡顿) |
| 密封形式 | 2RS 双面橡胶 | 接触唇口形成液体膜屏障,精密拦截蒸汽冷凝液 | 严禁 ZZ 金属防尘盖(缝隙 0.2-0.5mm,蒸汽直穿,3-6 月内批量异响) |
| 润滑脂 | NSFH1 食品级高温脂 | 耐温 -20~140℃;食品级认证;防溅出污染 | 严禁普通工业脂(重金属超标,易污染豆浆,品牌伤害) |
| 保持架 | 冲压钢板(经济型) / PA66 尼龙(破壁机) | 尼龙抗冲击、耐潮湿,破壁冲击大必选升级 | 不建议铜保持架(食品家电忌重金属) |
| 轴承材质 | GCr15 轴承钢 / 不锈钢(南方高湿) | GCr15 标准;不锈钢抗蒸汽锈蚀,+30% 成本但耐久可靠 | 避免廉价碳钢(防锈能力差) |
常见失效模式与防控
6 大失效模式识别,逐一破解根本原因
失效 1:高温蒸汽侵入锈蚀【最高频 45%】
表现:使用 2-3 月后出现”吱吱吱”尖锐异响,逐步卡顿,拆检发现内圈褐色锈斑
根因:ZZ 防尘盖非接触设计,0.2-0.5mm 缝隙完全无法阻挡 100℃ 蒸汽穿透
防控:改用 2RS 双面橡胶密封 ✅ / 选用防锈不锈钢 ✅ / 确保刀组油封防线 ✅
失效 2:润滑脂高温干涸【高频 35%】
表现:新机安静,1-2 月后突然啸叫,转轴变沉重,油脂呈干硬状
根因:普通工业脂耐温上限 80-100℃,豆浆机达 100℃+ 直接干涸
防控:强制升级 NSFH1 食品级脂(耐温 140℃)✅ / 填脂量控制 1/2 以内 ✅
失效 3:冲击滚道点蚀【间歇性 15%】
表现:打豆一段时间后出现”卡卡卡”异响,最终卡死,拆检见滚珠滚道坑洞
根因:选型余量不足,接近额定载荷,间歇冲击导致应力集中
防控:选型安全系数提升 1.5-2 倍 ✅ / 优化刀组减少冲击峰值 ✅
失效 4:食品级脂强制规范【法规风险】
表现:用户投诉豆浆有油脂腥味,饮用后肠胃不适,引发品牌伤害诉讼
根因:用非食品级脂,高温下油脂挥发溅出进入豆浆
防控:强制 NSFH1 食品级脂无例外 ✅ / 填脂量控制避免溅出 ✅ / 样品测试验证 ✅
失效 5:装配过盈吃掉游隙【质量管理】
表现:装配后即感觉转轴沉重发热,运行噪音大,温升快
根因:轴与轴承内圈装配过盈过大,C3 游隙被吃掉变成负游隙
防控:严格管控公差配合 ✅ / 禁止敲击轴承用压装工具 ✅ / 来料检验抽查 ✅
失效 6:整机防水设计不能全寄托轴承【系统观念】
表现:使用 1-2 周突然水流进电机,轴承迅速卡死
根因:刀组骨架油封(一级防线)失效,豆浆直接冲进轴承
防控:轴承密封是第二防线,刀组油封是第一防线 ✅ / 强化一级防线设计 ✅
常见选型误区反面教材
5 大误区 + 标准话术,帮你规避成本陷阱和品牌伤害
❌ 误区 1:为降成本盲目选用 ZZ 防尘盖
错误案例:客户为降成本全部用 ZZ 防尘盖。结果 3 月内批量用户反馈异响、卡死,售后成本远超材料节省 50-100 倍
✅ 正确做法:豆浆机必须 2RS 双面橡胶密封。虽然成本增 5-8%,但能避免 90% 蒸汽侵入问题,投资回报率极高
❌ 误区 2:用 C0 游隙替代 C3 降成本
错误案例:销售配置 C0 游隙。用户反馈 1 周后转轴发热,1 月后完全卡死报废
✅ 正确做法:豆浆机必须 C3 游隙。电机升温 100℃+ 后,C0 变成负游隙导致卡死。C3 成本与 C0 一样,但寿命延长 3-5 倍
❌ 误区 3:普通工业脂冒充食品级脂
错误案例:供应商用普通锂基脂代替 NSFH1 脂。投入市场 3 月,用户反馈豆浆有腥味,部分用户肠胃不适,引发投诉和媒体报道
✅ 正确做法:强制 NSFH1 食品级脂无折扣。虽然成本增 1.5-2 倍,但这是食品安全底线,保护品牌信誉长期最有利
❌ 误区 4:精度等级盲目升级 P5/P4
错误案例:销售推荐 P5/P4 精度来增加毛利,成本增 20-30%,但用户实际体验无明显改善
✅ 正确做法:入门型选 P0,主流和破壁机选 P6 已足够。不推荐 P5/P4,豆浆机不是精密设备,成本增加收益低
❌ 误区 5:填脂量过多\”保险\”
错误案例:装配工填满油脂(100% 填充)。结果高速运转时油脂搅拌产生大量热量,温升超标,油脂干涸加速失效
✅ 正确做法:填脂量严格控制轴承空腔 1/2 以内。既保证润滑,又避免搅拌发热和油脂溅出污染豆浆
销售对接 6 大工况参数
询盘阶段必须确认的核心参数,决定选型方向
| 工况参数 | 必问问题 | 为什么要问 | 常见回答 |
|---|---|---|---|
| 1. 电机类型 | 交流电机还是无刷直流? | 交流电机升温慢,无刷电机升温快、温升高,选型严格度不同 | 无刷直流电机(12000-18000r/min) |
| 2. 产品定位 | 入门经济、主流家用、还是破壁高端? | 决定精度等级(P0 vs P6)和安全系数 | 破壁高端款(转速 18000-28000r/min) |
| 3. 最高转速 | 最高转速多少 r/min? | 转速高→温升快→必须 C3+高温脂;转速低→选型余量充足 | 22000 r/min |
| 4. 工作环境 | 厨房潮湿度?冬季是否放冷柜旁? | 极端温差→考虑不锈钢;高湿度→强化防锈方案 | 南方厨房,夏季使用最频繁 |
| 5. 使用频率 | 日均使用几次?单次工作时间多久? | 频繁启停→冲击累积;长时运转→温升控制更严 | 日均 2-3 次,每次 5-10 分钟 |
| 6. 食品级脂确认 | 是否了解 NSFH1 食品级脂成本增 50%? | 提前对齐预期,避免后期成本争议和品牌伤害 | 客户同意(食品安全底线) |
成功选型的 5 个关键与总结
从 6 大失效模式到 5 个成功关键,完整的豆浆机轴承方案闭环
• 严禁 ZZ 防尘盖(会批量失效)
• 选用防锈轴承钢或不锈钢
• 禁止 C0 游隙(会卡死)
• 严格管控装配公差
• 填脂量控制 1/2 以内(避免溅出)
• 样品重点验证油脂干涸和溅出
• 不要\”刚好卡额定载荷\”选型
• 优化刀组减少冲击峰值
• 轴承密封是第二防线(辅助)
• 不能全部寄托在轴承防护上
• \”便宜的可能是 ZZ 或普通脂\”
• \”样品务必做高温蒸汽循环测试\”
豆浆机轴承方案的长期价值承诺
✅ 用户视角
- 轴承寿命 3-5 年
- 异响少、转轴顺滑
- 无油脂污染风险
- 故障率低、品牌口碑好
✅ 品牌方视角
- 售后成本大幅降低
- 品牌信誉保护
- 避免食品污染事件
- 市场竞争力提升
✅ 供应商视角
- 客户粘性高
- 订单量稳定
- 不陷入低价竞争
- 利润空间充足