工作模式
家用间歇使用;商用可达 7×16 小时高频连续间歇启停。
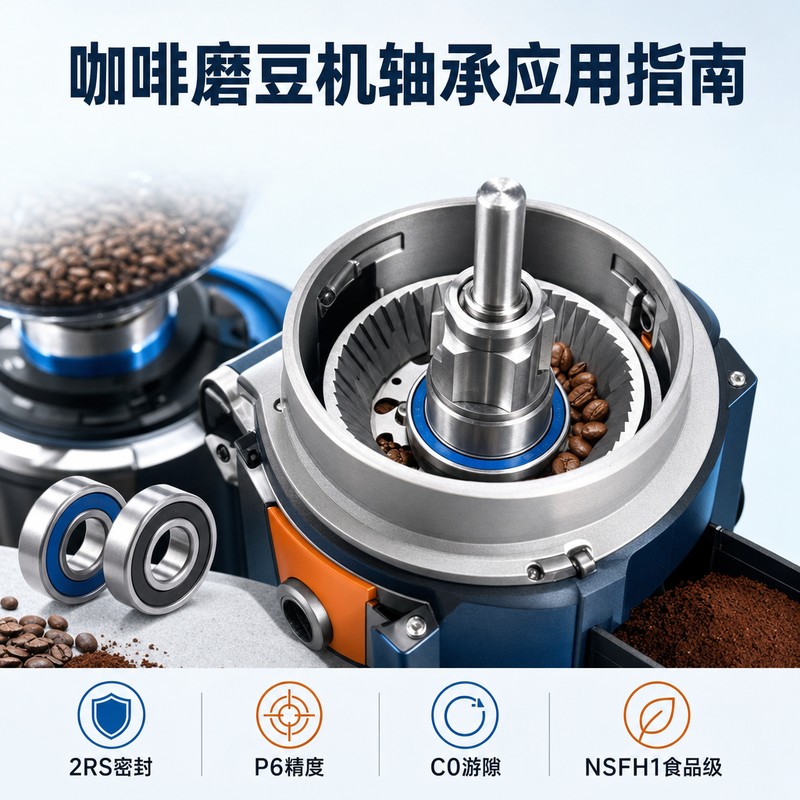
面向家用、商用吧台及专业磨豆机,围绕咖啡微米级粉尘、刀盘回转精度、潮湿环境与食品接触安全,给出轴承型号、精度、材质、游隙、密封、润滑和装配防控方案。
整机结构、关键参数与可靠性痛点
咖啡磨豆机通过刀盘主轴旋转将咖啡豆研磨成粉,产品分为家用电动、商用吧台、意式或手冲专业三类。超微米级咖啡粉尘极易侵入轴承腔体,轴承间隙变大后会导致刀盘偏心、颗粒粗细失控,并直接影响咖啡萃取风味,是磨豆机最核心的可靠性零部件失效点。
家用间歇使用;商用可达 7×16 小时高频连续间歇启停。
研磨咖啡豆产生冲击负载,以径向负载为主,附带少量轴向窜动。
吧台潮湿、咖啡细粉多,南方高湿环境存在冷凝水汽。
精密控制刀盘回转跳动,禁止润滑脂甩油析出。
超微米级咖啡细粉末可穿透不合适的密封缝隙。
间隙变大造成刀盘晃动、研磨不稳定、细粉增多。
保持刀盘同轴、研磨颗粒一致并降低售后故障。
不同机型、部位及配置建议
| 磨豆机机型与部位 | 推荐轴承类型 | 精度等级 | 核心关注点 | 常用规格 |
|---|---|---|---|---|
| 入门家用磨豆机(电机端) | 微型深沟球轴承 | P0 | 性价比,间歇工作 | 688ZZ、689ZZ |
| 家用/中端精品机(刀盘主轴) | 微型深沟球轴承 | P6 | 控制跳动、防尘、低析出润滑脂 | 693ZZ、694ZZ |
| 商用吧台高频磨豆机主轴 | 微型深沟球轴承 | P6 | 抗粉尘冲击、高纯净钢材、严格控制游隙 | 694ZZ、695ZZ |
| 高端专业商用磨豆机 | P5微型深沟球,可选混合陶瓷球 | P5 | 低跳动、抗潮湿锈蚀、长寿命,杜绝刀盘偏心 | 694、695,混合陶瓷选配 |
精度等级直接影响轴承回转精度,进而影响刀盘同轴度。
| 精度等级 | 应用场景 | 技术指标 | 选型要点 |
|---|---|---|---|
| P0 | 入门家用、电机端 | 精度低 | 禁止用于刀盘主轴,成本最低 |
| P6 | 家用精品、商用主轴 | 精度中等 | 行业主流,控制刀盘跳动 |
| P5 | 高端商用机型 | 精度高 | 严格控制回转间隙,保障研磨均匀度,成本较高 |
| 材质 | 应用场景 | 特点 | 选型建议 |
|---|---|---|---|
| GCr15轴承钢 | 干燥室内环境 | 性价比最高,标准选用 | 家用且优先控制成本 |
| 440C不锈钢 | 咖啡店吧台潮湿环境 | 防锈、抗冷凝水汽,成本中等 | 商用及高湿环境优先 |
| 氮化硅混合陶瓷球 | 旗舰高端机型 | 摩擦低、抗锈蚀、成本高 | 超高端产品追求极致性能 |
| 项目 | 推荐配置 | 特点与风险 |
|---|---|---|
| 金属轴承座 | C0普通游隙 | 标准配合、游隙稳定,优先选用 |
| 塑胶轴承座 | C0普通游隙 | 塑胶受热膨胀,C0更可靠;不建议C2,避免抱轴卡死 |
| 禁止配置 | C3大游隙 | 新机可能正常,磨损后间隙快速变大,刀盘偏心 |
| 保持架 | 尼龙 PA66 | 低噪音,适配间歇冲击;铁浪形保持架在粉尘环境易异响 |
| 刀盘主轴 | 2RS橡胶双面密封 | 有效阻挡咖啡粉尘,是主轴最重要的防护手段 |
| 电机端 | ZZ铁防尘盖 | 只能阻挡大颗粒;主轴禁用,细粉会穿透缝隙 |
食品安全、低析出与批量质量控制
轴承靠近咖啡腔,油脂甩出会混进咖啡粉,必须使用 NSFH1 食品级润滑脂。
高速旋转不能甩油,润滑脂应无异味、不析出、不甩油;严禁普通工业锂基脂。
轴承空腔填脂量为 20~30%。过多会高速甩油,过少则粉尘侵入、磨损和噪音加剧。
润滑脂规范
安全等级:NSFH1(食品级接触安全合规)
性质要求:无异味、不析出、不甩油
填脂量:轴承空腔的 20~30%
维护方式:出厂预填脂,终端用户不允许自行加注油脂
严禁选用:普通工业锂基脂,避免食品污染与整机召回风险
| 控制点 | 错误或风险 | 正确做法 |
|---|---|---|
| 微型轴承压装 | 直接敲击外圈或滚动体,造成滚道隐形损伤,数百小时后异响、间隙变大 | 使用套筒工装均匀压装,让压装力均匀分布 |
| 轴承座过盈量 | 塑胶座过盈挤压轴承、消除游隙,造成卡顿发热 | 精确计算过盈量,压装后做空转验证 |
| 装配环境 | 咖啡粉、塑胶碎屑混入,直接导致早期失效 | 在洁净环境使用干净工具,避免污染 |
| 整机挡粉 | 仅依靠轴承密封,源头粉尘持续接触轴承 | 整机结构设置挡粉设计,减少细粉接触 |
从密封、润滑、精度、游隙和材质规避失效
ZZ 有缝隙,微米级咖啡粉会进入轴承,短期可能无异常,几千小时后磨粒磨损、间隙变大、刀盘晃动。主轴必须采用 2RS。
高速甩油会污染咖啡粉,带来食品安全与召回风险。必须选择 NSFH1 食品级安全合成润滑脂。
家用和商用中端通常 P6 已足够,高端专业款再选 P5,以平衡精度与成本。
C3 大游隙新机可能正常,但磨损后刀盘偏心加剧。刀盘主轴应采用 C0,严格控制工作游隙。
冷凝水汽会造成内部锈蚀、卡顿和批量返修,潮湿商用环境优先 440C 不锈钢。
尺寸不能代表密封能力。主轴附近的微米级细粉会从 ZZ 缝隙进入滚道,造成磨粒磨损;2RS 才能有效阻挡粉尘。
轴承靠近研磨腔,析出甩油仍可能污染咖啡粉。NSFH1 是食品接触安全的硬性要求,不能以环境干燥替代。
优先检查密封是否阻挡细粉,以及游隙是否过大。C3 会在磨损后放大刀盘摆动,主轴应使用 C0。
故障诊断、库存保管和验证建议
| 故障现象 | 大概率原因 | 诊断思路 | 快速判断 |
|---|---|---|---|
| 研磨沙沙异响,噪音持续变大 | 轴承内部咖啡粉尘磨粒磨损 | 拆解查看滚道是否有磨粒刻痕 | 异响持续加重是粉尘侵入信号 |
| 颗粒粗细不稳定,细粉突然变多 | 间隙变大,刀盘偏心摆动 | 比较刀盘新装同心度与使用后偏心度 | 品质快速劣化通常源于刀盘位置偏移 |
| 轴承锈蚀卡顿 | 潮湿环境、钢材不匹配或防护失效 | 检查锈斑和材质 | 潮湿商用环境用 440C |
| 内部填满咖啡粉,滚道磨粒磨损 | 主轴误用 ZZ,密封选型错误 | 检查装机密封类型 | 2RS 是第一道防线 |
关键配置与制造端质量控制点
2RS 双面密封对抗咖啡粉尘,刀盘主轴绝不能使用 ZZ。
P6 通常足够,C0 游隙保证刀盘精确居中,防止磨损后偏心。
NSFH1 是硬性合规要求,填脂量严格控制在 20~30%。
潮湿环境优先 440C;严禁敲击压装,控制过盈量并做好整机挡粉。
通过严谨的工况确认、精准的参数搭配、规范的装配工艺和完善的结构防护,咖啡磨豆机轴承可以实现长期稳定运转、刀盘精度恒久、研磨品质一致,大幅降低售后故障并保护品牌信誉。