PWM 轴电流电蚀
轴与座圈间形成微弧放电,滚道出现搓衣板纹。最隐蔽,常被误认为轴承质量问题。
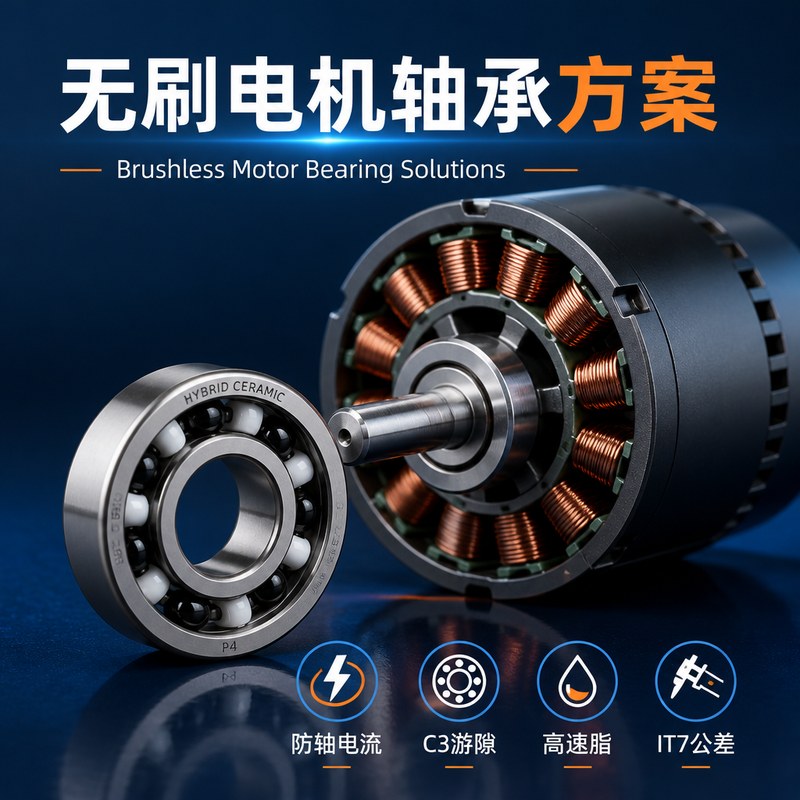
围绕变频 PWM 驱动的轴电流电蚀、高速温升与游隙匹配、过盈配合与公差管控、高速专用润滑脂与填脂量,给出家电、高速吸尘器、无人机与伺服电机的轴承选型与防控方案。
无刷电机应用领域、关键工况与四大隐形杀手
无刷直流电机(BLDC)广泛应用于家电、工业设备、无人机、工具与汽车等领域。与有刷电机不同,无刷电机采用 PWM 变频驱动产生高频脉冲,轴承面临轴电流电蚀、高速温升与绝缘损伤等特殊挑战。
| 特性 | 典型参数 | 说明 |
|---|---|---|
| 驱动方式 | PWM 变频驱动 | 产生高频脉冲电流,是无刷电机的独特挑战 |
| 转速范围 | 普通 2000~5000 rpm;高速 10000~30000 rpm;超高速 > 30000 rpm | DN 值超过 300000 为常见配置 |
| 载荷类型 | 径向为主 | 高速多为轻载,重点不在承载 |
| 工作环境 | 常温至 80~120℃ | 温升控制是关键 |
轴与座圈间形成微弧放电,滚道出现搓衣板纹。最隐蔽,常被误认为轴承质量问题。
轴过盈过大压缩 C3 游隙,高速运转发热抱死。
高速温升 80~120℃,普通脂快速挥发,干摩擦失效。
绝缘层或陶瓷涂层被击穿,轴电流绕过绝缘放电。
按应用工况区分轴承类型与精度
| 应用工况 | 推荐轴承 | 精度 | 核心关注点 |
|---|---|---|---|
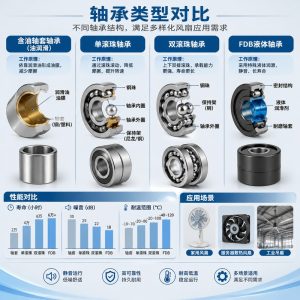
| 家电、风机、水泵、锂电工具 | 深沟球 6200 / 6300 / 6800 / 6900 | P6 | 径向加少量轴向力,性价比最高 |
| 高轴向力、高速伺服、关节电机 | 角接触球轴承(DB / DF 配对) | P5 / P4 | 承受大轴向力 |
| 微型无刷(云台、小家电) | 68 / 69 薄壁微型深沟球 | P5 | 空间紧凑,低噪音 |
| 高端无人机、高速吸尘器、伺服 | 混合陶瓷球(Si₃N₄) | P5 / P4 | 抑制轴电流,降低温升 |
振动大、噪音高,跳动 ±20 μm 以上。
普通风机、散热、常规工具。跳动 ±10~15 μm。
吸尘器、锂电工具、无人机云台。跳动 ±5~10 μm,成本高 30~50%。
超高速、伺服、医疗设备。成本再高 40~60%。
| 游隙 | 推荐工况 | 注意事项 |
|---|---|---|
| C0 | 高速无刷禁止 | 初始游隙 10~20 μm,受热后容易消失并抱死 |
| C3(最常用) | 绝大多数高速无刷 | 补偿装配过盈与温升膨胀,优先主推 |
| C4 | 大功率、重载冲击 | 持续高温与冲击工况 |
| C2 | 精密低速伺服 | 温升小的场景 |
C3 初始游隙约 40~60 μm,看似很大。但高速运转温升 50~80℃ 时,轴膨胀约 0.02 mm,C3 经过热膨胀后反而是最合适的运行游隙。
| 项目 | 选择 | 说明 |
|---|---|---|
| 密封 | ZZ 金属防尘盖 | 高速优先,摩擦小、发热低,不防水 |
| 密封 | 2RS 橡胶密封 | 粉尘潮湿环境用,高速慎用,会拉高温升 |
| 保持架 | 玻纤增强 PA66 | DN 值低于 300000 时足够 |
| 保持架 | 铜保持架 | DN 值 300000~500000 更安全;超过 500000 必须铜或特殊设计 |
| 滚动体 | 普通钢球 | 量产主流,但容易受轴电流电蚀 |
| 滚动体 | 混合陶瓷球(Si₃N₄) | 高频 PWM、超高速、伺服必选,成本比钢球高 3~5 倍 |
高速(> 10000 rpm)选低基础粘度高速电机脂(如 ISO VG 32);普通转速(< 5000 rpm)可用 ISO VG 46。
连续工作 80~100℃ 选耐温 150℃ 以上;超过 100℃ 选耐温 180℃ 以上。必须用合成脂(PAO 或酯类),不能用普通锂基脂。
高速轴承填充 10~20%,远低于普通轴承的 30~40%。脂多会高速搅拌发热,脂少则油膜不足。
轴电流、过盈公差、脂干涸与绝缘破损的防控方法
现象:几个月后异响、温升升高;拆开后滚道呈搓衣板纹与深色灼伤痕迹。
防控方案:①绝缘轴承(外圈涂绝缘漆或陶瓷涂层,成本增加约 10~20%);②混合陶瓷球轴承(防护最好,成本增加 3~5 倍,用于伺服与高速吸尘器);③电机结构做轴对座接地路径,增加碳刷接地环。三者结合防护最可靠。
现象:装机后转动卡顿、功耗升高,长时间运转发热抱死。
根本原因:轴过盈过大,压缩 C3 游隙到负值。
防控:内圈与轴过盈配合,过盈量约为 0.0002~0.0005 × 轴径;外圈与座孔过渡或轻微间隙;装配前做干涉量计算,控制压装力;装后检查转动顺滑度。轴径公差建议 IT7 级。
现象:温度快速升到 100℃ 以上,噪音变大,几小时内完全失效。
防控:选耐温 150~180℃ 的合成高速脂,不用普通锂基脂;填充量严格控制在 10~20%;长期高速电机建议 1000~2000 小时补脂或更换(如可维护)。
现象:电机发热加快、效率下降,滚道出现焦黑电蚀痕迹。
防控:选用可靠的绝缘轴承厂商;混合陶瓷球本身也具备绝缘特性;整机设计做好接地防护,不完全依赖轴承绝缘。
典型错误、后果与正确做法
后果:经过热膨胀后游隙消失,轴承卡死,电机发热。
正确做法:高速无刷必须 C3。
后果:密封摩擦拉高温升,极限转速明显下降。
正确做法:高速无刷优先 ZZ,清洁环境够用。
后果:普通钢轴承几个月电蚀失效,常被误认为轴承质量问题。
正确做法:选绝缘轴承或陶瓷球,并做好轴接地。
后果:噪音明显增加,客户投诉。
正确做法:无人机、吸尘器等精密应用 P5 为标配,降成本应从其他环节入手。
后果:轴径偏差大,过盈量波动,装配时压缩游隙,高速卡死。
正确做法:轴径 IT7 级,过盈量控制在范围内,装配前做干涉量计算。
后果:工厂随意替代,温升与噪音失控。
正确做法:明确指定脂的牌号(耐温等级、粘度)与填充量 10~20%。
接单时确认的参数与批量前的验证
内转子或外转子,功率等级。
额定与最高转速;径向或轴向,是否有冲击。
PWM 或普通驱动,决定是否防轴电流。
温度、粉尘、噪音等级与寿命预期。
轴径、座孔与配合公差;小批量温升与噪音测试。
五个关键控制点与目标指标
绝缘轴承或陶瓷球,并做轴接地。目标:电蚀失效率低于 2%。
补偿热膨胀,严格控制轴过盈量。目标:卡滞失效率低于 1%。
合成高速脂,耐温 150℃ 以上,填充 10~20%。目标:脂干涸失效率低于 2%,温升低于 100℃。
普通 P6,高端 P5,伺服与超高速 P4。
轴径 IT7 级,座孔公差同步管控。目标:公差导致的失效率低于 1%。
本资料基于无刷电机轴承应用编制,仅供参考。具体选型请根据电机转速、驱动方式与整机结构,与轴承供应商确认并做温升与寿命验证。