超高转速
数码主电机达8万~16万 rpm,离心加速度达数百万g。
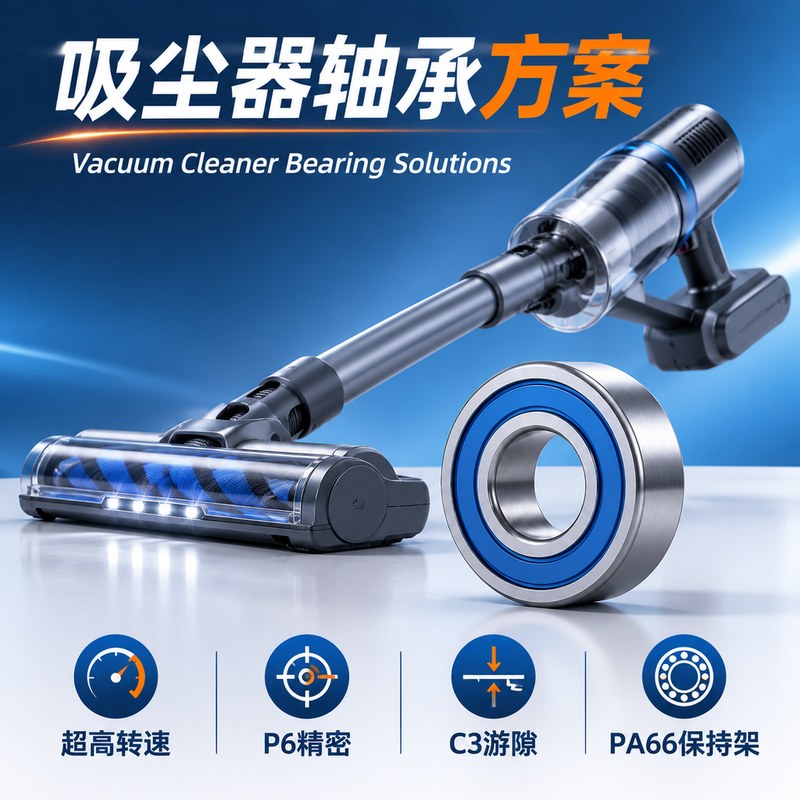
面向无线手持数码吸尘器、有线吸尘器与洗地机,围绕8万~16万超高转速、100~120℃高温、粉尘密集、保持架离心碎裂与地刷毛发水汽,给出主电机与地刷电机的选型方案。
四大产品形态、极限工况与主要失效表现
吸尘器涵盖有线交流吸尘器(8000~12000 rpm)、无线手持数码吸尘器(80000~160000 rpm)、洗地机与车载吸尘器。轴承主要应用于高速数码主电机与地刷滚刷电机两大核心系统。
数码主电机达8万~16万 rpm,离心加速度达数百万g。
高速运转轴承腔温度达100~120℃,普通油脂易挥发干涸。
灰尘密度极高,地刷部位伴随污水与毛发缠绕。
瞬时加速减速,对保持架与滚道施加剧烈脉冲应力。
粉尘侵入、冲压薄钢保持架离心碎裂、装配损伤导致。
误用C0游隙导致热膨胀抱死,或填脂过量导致高速搅拌发热。
油脂耐温不足干涸、密封失效导致磨粒磨损。
高速数码主电机与地刷电机的差异化配置
| 应用部位 | 典型转速 | 推荐型号 | 精度 | 游隙 | 密封 | 保持架 | 润滑脂 |
|---|---|---|---|---|---|---|---|
| 数码主电机 | 80000~160000 rpm | 606 / 608 / 609 | P6 精密级 | C3 / C4 | ZZ 非接触 | PA66 尼龙增强 | 高速合成脂(填量25~33%) |
| 地刷滚刷电机 | 500~1500 rpm | 605 / 606 / 608 | P0 普通级 | C3 | 2RS 橡胶密封 | PA66 尼龙 | 抗水解通用脂(洗地机升级440C) |
高速下必须用 ZZ 非接触密封(2RS 接触摩擦会拉高温升超标)与 PA66 尼龙保持架(防止冲压薄钢离心破裂扫膛)。
地刷接触毛发与水汽,必须用 2RS 橡胶密封(ZZ 间隙会让毛发直接进入轴承腔造成卡死)。洗地机推荐升级 440C 不锈钢。
填脂量管控、游隙热膨胀与装配公差
高速轴承填脂过量会引发剧烈搅拌热,导致温度飙升至 140℃ 以上、油脂分解卡死;填脂过少则油膜不足。严格控制在空腔容积的 1/4~1/3。
高速运转内外圈温差大,C0 游隙受热后直接变成负游隙(预压抱死)。8~10万转选 C3,10万转以上超高速选 C4,确保热态下仍维持正游隙。
轴颈公差控制在 ±0.05mm 内,避免过盈过大吃掉内部游隙。禁止锤击敲入,采用专用工装冷压或热装,防止微观压伤。
失效表现、根本原因与对策
表现:运转 20~50 小时异响剧增、转轴卡死、滚珠脱落。
原因:超高转速下冲压薄钢保持架无法承受巨大离心力与陀螺力矩而疲劳破损。
对策:数码主电机强制选用 PA66 尼龙增强保持架。
表现:运行数分钟电机烫手,或使用 1~3 个月出现干摩擦异响。
原因:普通锂基脂耐温不足(<100℃)迅速干涸,或填脂过量(>50%)导致高速搅拌发热。
对策:选用耐温 -10~140℃ 高速合成脂,严格控制 25~33% 填充量。
表现:地刷使用数周转动沉重、出现沙沙声、内圈生锈。
原因:地刷误用 ZZ 防尘盖,毛发与污水顺间隙进入轴承腔形成磨粒磨损。
对策:地刷必须采用 2RS 橡胶双密封,洗地机升级 440C 不锈钢。
典型错误认知与正确做法
8万转以上离心力极大,薄钢保持架极易疲劳破裂导致电机报废。正确做法:主电机必须 PA66 尼龙增强保持架。
2RS 唇口接触摩擦剧烈,高速下产生额外热量导致电机超温。正确做法:主电机用 ZZ 非接触密封,依靠端盖迷宫防尘。
高温膨胀吃掉游隙导致轴承抱死烧机。正确做法:主电机必须 C3 或 C4 游隙。
ZZ 无法阻挡毛发与污水。正确做法:地刷必须 2RS 橡胶双密封。
从参数确认到批量生产的五步法
有线交流还是数码无刷,明确工作转速范围。
高速主电机选用 ZZ+C3+PA66;地刷电机选用 2RS+C3。
洗地机与多水汽工况确定是否升级 440C 不锈钢。
主电机严格控制高速脂 25~33% 填充量。
进行温升与连续运转测试,确认温升在 105℃ 以内再批量。
本资料基于吸尘器轴承应用编制,仅供参考。具体选型请结合电机转速、结构设计与工况环境,与轴承供应商确认并做温升耐久验证。