电机主轴轴承
承受电机转速、温升与振动。
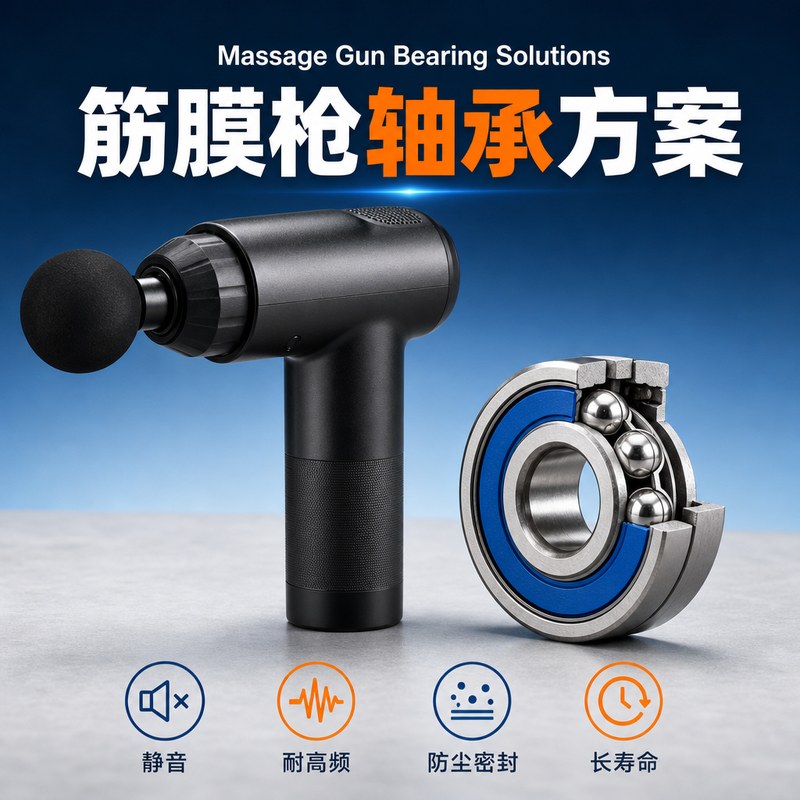
面向运动康复、肌肉放松类筋膜枪产品,围绕高速冲击交变载荷、热膨胀、噪音敏感与塑胶粉尘环境,给出电机主轴与偏心轮传动轴承的型号、精度、游隙、密封、润滑及失效防控方案。
行业背景、整机轴承系统与核心工况特征
筋膜枪是运动康复、肌肉放松的热门消费品。其工作原理是无刷电机驱动偏心轮机构,实现高频往复冲击。与普通电机产品本质不同的是:高速 + 持续冲击交变载荷,对轴承可靠性提出极高要求。
承受电机转速、温升与振动。
直接承受冲击载荷与转速变化。
转速 1800~3200 rpm,每秒数十次冲击,不是平稳旋转。
用户单次使用 5~30 分钟,积累小时数大;持续工作电机温升 30~50℃。
冲击幅度随筋膜深度变化,载荷波动大。
用户对异响极其敏感,直接影响购买意愿。
内部结构材料脱屑、油脂挥发,易形成污染。
| 失效模式 | 主要诱因 |
|---|---|
| 异响与沙沙声 | 精度不足、润滑脂不匹配、装配压伤 |
| 快速卡死 | 游隙选型失误(过小),温升膨胀后游隙消失 |
| 加速磨损 | 冲击抗性差,以普通电机轴承替代 |
| 发热烫手 | 填脂过多、过盈配合过大、润滑脂干结 |
常用型号与五大核心选型维度
| 部位 | 常用型号 | 应用场景 | 特点 |
|---|---|---|---|
| 电机主轴 | 608ZZ | 所有筋膜枪款式 | 8×22×7mm,最通用,易获得多档次版本 |
| 偏心轮传动 | 686ZZ696ZZ | 中高端机型 | 微型高速,直接承受冲击 |
精度直接决定整机静音表现,是区分档次的首要参数。
| 档次 | 精度等级 | 噪音组 | 应用产品 | 返修率 | 选型建议 |
|---|---|---|---|---|---|
| 入门白牌 | P0 | Z1 | 低价电商款 | 高 | 不推荐 |
| 主流中端 | P6 | Z2/Z3 | 国内品牌款(占比约 80%) | 中 | 推荐 |
| 高端专业 | P5 | Z3/Z4 | 线上中高端、运动健身品牌 | 低 | 适合高端定位 |
| 游隙 | 适用场景 | 原因 | 禁忌 |
|---|---|---|---|
| C0(标准) | 常规机型,转速 <3000 rpm | 普通温升,游隙足够 | — |
| C3(大游隙) | 高转速机型,>3000 rpm | 预留热膨胀余量,避免受热抱死 | 禁止 C2 小游隙 |
微型 608 轴承高速运转,内外圈温差 20~30℃,温升膨胀会直接缩小游隙。C0 受热后容易游隙消失,导致卡死、异响、电机烧毁;C3 预留充分余量。
转速超过 3000 rpm,必须选用 C3 游隙。
| 密封类型 | 特点 | 应用 | 不推荐原因 |
|---|---|---|---|
| ZZ 金属防尘 | 防尘效果好,摩擦小 | 全部筋膜枪首选 | — |
| 2RS 橡胶接触 | 密封性强 | 极潮湿环境 | 高速摩擦发热大,增加温升 |
| 开式 | 无密封 | 不适用 | 粉尘直接进入 |
建议统一选用 ZZ 金属防尘盖。2RS 防护更强,但在 3000 rpm 以上会产生额外摩擦热,拉高整机温升。
| 材料 | 特点 | 推荐场景 | 成本 |
|---|---|---|---|
| GCr15 高碳铬轴承钢 | 硬度高、抗冲击、抗疲劳 | 主流家用筋膜枪 | 标准 |
| 不锈钢轴承 | 防锈抗腐蚀 | 潮湿海边环境 | +20% |
普通家用筋膜枪选 GCr15 性价比最优。不锈钢仅在潮湿地区有必要。
润滑脂是筋膜枪轴承失效的第一大根因。
脂类型:高速低噪音专用润滑脂,不能使用普通黄油。填脂量:轴承内部空间 25~35%(关键参数)。禁止:普通工业脂、黄油、高粘度脂。
| 填脂量 | 后果 |
|---|---|
| 过多(>40%) | 高速甩油、油脂老化快、温升增加、异响加剧 |
| 合理(25~35%) | 油膜足够、散热良好、长期可靠 |
| 过少(<20%) | 油膜不足、快速磨损、早期异响 |
分档次方案、选型决策与接单参数清单
电机:608ZZ P0 Z2 C0
偏心轮:686ZZ P0 Z2 C0
定位:满足基础功能,成本最低
风险:噪音大,寿命短,返修率高,不推荐
电机:608ZZ P6 Z3 C0
偏心轮:686ZZ P6 Z3 C0
定位:兼顾静音、寿命、成本
成本系数:1.0×(基准)
电机:608ZZ P5 Z3 C3
偏心轮:696ZZ P5 Z3 C3
定位:高转速、低噪音、长寿命
成本系数:1.5×
目标市场、价格档位、预期转速范围。
电机转速(<3000 rpm 选 C0;>3000 rpm 选 C3)、整机温升预期、老化测试要求。
目标噪音等级(Z1 / Z2 / Z3)、新机与老化后噪音允差、整机寿命要求。
成本目标、月用量与产能、首批样品数量与交期。
小批量试产、12~24 小时老化测试、设计定型后批量。
筋膜枪轴承选型
第一步:确认转速
  ├─ <3000 rpm → 选 C0 游隙
  └─ >3000 rpm → 必选 C3 游隙
第二步:产品定位
  ├─ 白牌低价 → P0 Z2(不推荐)
  ├─ 中端主流 → P6 Z3(推荐)
  └─ 高端海外 → P5 Z3/Z4
第三步:密封 + 脂
  ├─ 密封:ZZ(所有情况)
  ├─ 脂:高速低噪音专用脂
  └─ 填量:25~35%(严格控制)
第四步:装配验收
  ├─ 使用工装,禁止敲击
  ├─ 过盈量 <0.001 mm
  └─ 老化测试 24 小时
| 方案 | 精度 | 噪音 | 游隙 | 脂 | 成本 | 返修率 | 推荐度 |
|---|---|---|---|---|---|---|---|
| P0 Z2 C0 | 低 | 大 | 标准 | 普通 | 1.0× | 高 | 一般 |
| P6 Z3 C0 | 中 | 中 | 标准 | 专用 | 1.0× | 中 | 推荐 |
| P5 Z3 C3 | 高 | 小 | 大 | 专用 | 1.5× | 低 | 高端 |
与普通电机的区别、冲击损伤、热膨胀、噪音来源与装配风险
恒定转速、均匀负载,短暂启停,温升可控、转速稳定。
冲击交变载荷、转速波动,持续运行、积累小时数大,热膨胀显著、游隙变化快,噪音敏感度高。
接触皮肤深度 5~15 mm;冲击力 3~8 kg(依档位);频率 20~50 Hz。
冲击力集中在滚道接触点,单次接触应力达 Hertz 应力 2~3 倍,普通工业轴承易产生微观压伤。
材料硬度:GCr15 优于普通轴承钢;保持架冲击下不得变形;P6 精度钢球圆度与滚道贴合度好,抗压伤能力强。
压伤积累导致剥落、微粒脱落,最终出现异响与间隙变大。
初始状态:C0 游隙 = 10~15 μm(常温)
高速运转 30 分钟后:
  内圈温升 +35℃,膨胀量 Δd ≈ 12 μm
  有效游隙:15 - 12 = 3 μm(勉强维持油膜)
  风险:继续升温易消失游隙 → 卡死
若选用 C3 游隙(25~40 μm):
  受热后有效游隙:13~28 μm,油膜保护充足,长期稳定
| 来源 | 原因 | 解决方案 |
|---|---|---|
| 精度不足 | P0 轴承滚道圆度差 | 升级至 P6 或 P5 |
| 润滑脂干结 | 填脂不对或高温干涸 | 选用专用高速脂,控制填量 |
| 装配压伤 | 敲击、过盈过大 | 使用工装均匀压装 |
| 游隙消失 | C0 受热抱死 | 转速高选 C3 游隙 |
现象:采用普通微型轴承替代。后果:装机初期无异响,老化 2~10 小时后异响加剧,批量退货。规避:选型时明确”筋膜枪冲击工况”,选用抗冲击能力强的轴承;小批量试产→老化测试→批量。
现象:为降成本全选 P0。后果:使用 50~100 小时后磨损加快,整机噪音急剧增加。规避:P6 性价比最优;不必盲目选 P4(成本翻倍,收益有限)。
现象:全部选 C0 或 C2,未按转速区分。后果:转速 >3000 rpm 时温升后游隙消失,电机卡死、寿命大幅缩短。规避:<3000 rpm 用 C0;>3000 rpm 必须 C3。
锤子直接敲击外圈或滚动体,滚道出现微观压伤。成品测试噪音合格,老化 2 小时后开始异响、卡顿,且轴承外观完好、难以溯源。预防:使用专业压装工装;做好装配人员操作规范;样品阶段进行 24 小时老化测试。
轴与内圈、座孔与外圈过盈量 >0.01 mm 时直接吃掉游隙,导致发热、噪音飙升、快速磨损。预防:严格控制过盈量;电机过盈推荐 0.0005~0.001 mm;装配后测试启动力矩。
偏心轮组件重心不在旋转轴线上,运行中高频振动放大,再好的轴承也会快速损坏。预防:偏心轮组件做动平衡,平衡精度 G2.5 或 G6.3(依转速);在整机层面确认平衡。
| 故障现象 | 大概率原因 | 排查方法 |
|---|---|---|
| 新机噪音大、沙沙声 | 精度不足;润滑脂不匹配;装配压伤 | 更换轴承,做样品老化测试 |
| 老化测试后异响变大 | 游隙偏小受热;填脂不对;偏心轮冲击大 | 检查游隙标记,调整填脂量 |
| 轴承发热烫手 | 过盈配合过大;游隙不足;填脂过多 | 重新装配,严控过盈 |
| 轴承间隙快速变大 | 抗冲击性差,选用普通轴承 | 升级至专业筋膜枪轴承 |
| 电机卡死 | 受热游隙消失(高转速 C0);润滑脂干结 | 确认游隙,检查脂类型 |
常见技术问题的说明
P0 与 P6 最大的差异是精度和热处理工艺。P0 轴承新机勉强可用,但运行 50~100 小时后磨损加快,整机异响与返修率上升,综合成本反而更高。P6 是性价比最优选择。
噪音等级直接影响用户体验。Z1 与 Z3 都能正常转动,但高档位运行数小时后,Z1 会出现明显异响,容易引发投诉与退货。Z3 增加的成本在整机售价中占比很低,但用户满意度差异明显。
筋膜枪高速运转产生热,C0 游隙受热会缩小甚至消失,导致轴承卡死;C3 预留充足的热膨胀余量。转速 >3000 rpm 必须选用 C3。
| 阶段 | 行动 | 目的 |
|---|---|---|
| 小批量试产 | 100~500 件 | 功能验证、整机匹配测试 |
| 老化测试 | 12~24 小时连续运行 | 验证异响、发热、可靠性 |
| 设计定型 | 最终确认轴承型号、脂、填量 | 规避批量质量风险 |
| 批量采购 | 大批量生产 | 稳定供应 |
本资料基于筋膜枪轴承应用编制,仅供参考。具体产品选型请根据实际转速、整机结构与轴承供应商沟通确认,并做老化与寿命验证。